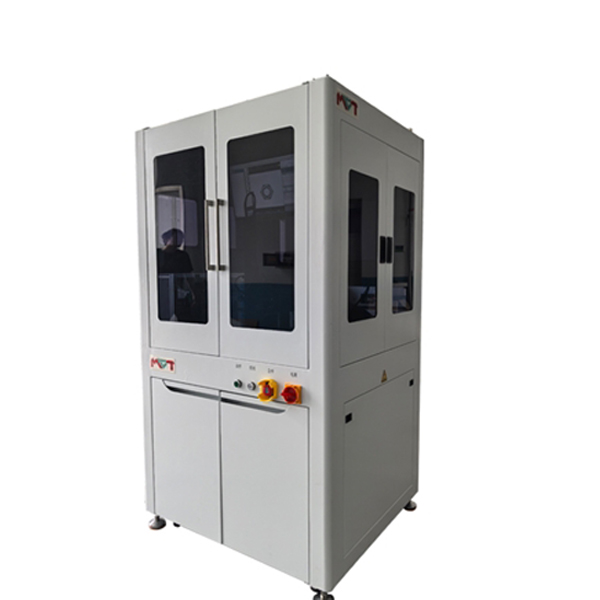
视觉筛选机是一种基于光学成像与智能分析技术的高精度自动化检测设备,广泛应用于工业制造、食品等领域的产品质量检测。其工作原理可分为图像采集、特征分析、决策执行三大模块,实现高速的缺陷识别与分拣。
1. 图像采集系统
设备通过高分辨率工业相机(CCD/CMOS)搭配定制化光源(如环形LED、同轴光或背光)对目标物进行多角度成像。光源设计可消除环境光干扰,突出被测物的表面纹理、尺寸或颜色特征。部分机型配备高速线阵相机或3D激光扫描,满足动态流水线检测需求,单次采集时间可控制在毫秒级。
2. 智能图像处理
采集的图像传输至工控机后,采用机器视觉算法进行预处理,包括灰度校正、边缘锐化及噪声过滤。系统通过模板匹配、形态算或深度学习模型提取关键特征参数,如几何尺寸公差、色差阈值、划痕深度等。预设的判定逻辑(如SVM分类器或卷积神经网络)将实时对比检测结果与标准数据库,识别异物、缺损、形变等缺陷。
3. 分拣执行机构
决策系统根据检测结果生成指令,触发气动喷嘴、机械臂或推杆等执行单元。典型设计采用高压气阀阵列,在0.1秒内完成不良品喷射剔除,分拣精度可达±0.2mm。同步反馈系统会记录缺陷类型及位置数据,为工艺优化提供统计支持。
该技术突破传统人工检测的效率和精度瓶颈,单机处理速度可达每分钟万件以上,缺陷检出率超过99.5%,广泛应用于芯片焊点检测、药品包装完整性验证等场景,显著提升生产质量控制水平。